
Задача
Создание проекта, поставка электрического оборудования и приводной техники, монтаж, программирование контроллеров, создание системы визуализации, пуско-наладка, сервис.
Реализация
Генеральным подрядчиком и поставщиком технологического оборудования выступает компания SMS Meer. Fest AG является подрядчиком по автоматизации. ООО «ФЕСТ» принимает участие в написании программ для контроллеров данных агрегатов.

Задача
Создание проекта, поставка электрического оборудования и приводной техники, монтаж, программирование контроллеров, создание системы визуализации, пуско-наладка, сервисное обслуживание.
Реализация
Во второй очереди былы построены:
- еще одна печь обжига
- несколько силосов
- и некоторые другие агрегаты
- модернизировано оборудование бункеровки

Задача
Программирование контроллеров, создание системы визуализации, пуско-наладка.
Реализация
Генеральным подрядчиком и поставщиком технологического оборудования выступала компания SMS Siemag. Компания ФЕСТ-Вена являлась подрядчиком по автоматизации. ООО «ФЕСТ» принимало участие в написании программ для контроллеров данных агрегатов и пуско-наладке.

Задача
Создание проекта, поставка электрического оборудования и приводной техники, монтаж, программирование контроллеров, создание системы визуализации, пуско-наладка, сервис.
Реализация
Были построены и запущены следующие объекы:
- подготовка камня и угля — система транспортеров, сепарация грохочением
- бункеровка — сортировка и распределение сырья по бункерам
- печи обжига — основной процесс производства — подача сырья и топлива, автоматическое поддержание заданных технологических режимов
- складирование комовой извести в силосах и огрузка готовой продукции (комовой извести)
- мельница — перемалывание обожженной комовой извести для получения молотой извести, отгрузка готовой продукции (молотой извести)
- агрегат гидратации — гидратация молотой извести для получения гашёной извести, отгрузка готовой продукции (гашёной извести)
- упаковка

Задача
Для возникшей на нескольких строительных участках структуры хранения и транспортировки песка необходимо было создать централизованную систему управления и обслуживания.
Реализация
- Центральное управление через S7 315-2DP
- Подключение существующих устройств S5 через Ethernet к S7 с использованием Echolink
- Локальная визуализация через MP370 в элеваторе (см. рис.)
- Коммуникация с системой управления ПК через Ethernet при поступлении материала
- Закольцовка песчаного карьера в выходные дни без ущерба для основное технологическое производство.

Задача
Пошаговая автоматизация и модернизация на заводах «Фельз-Верке ГмбХ» на нескольких строительных участках в течение нескольких лет.
В наш объём заказа завода «Мюнхенхоф» входили следующие части установки:
- Моечная установка для роштейна, бункерная установка для роштейна
- Две группы печей с подвозом, загрузкой, шлюзами, вывозом
- Гидратная установка
- Погрузка
Реализация
- Планирование, проектирование и контроллерное программирование
- Монтаж распределительных устройств, руководство строительными работами и монтаж внешнего оборудования
- Монтаж и ввод в эксплуатацию
- Объединение в сеть всех контроллеров с системой управления технологическим процессом
- Оборудование центрального пульта управления

Задача
Растущие цены на дизельное топливо заставили задуматься о возможности перевода как можно больше машинного и бурового оборудования на снабжение электрической энергией из сети среднего напряжения и использовании дизель-генераторных агрегатов только для покрытия пиковых нагрузок, а также при исчезновении напряжении в сети.
Реализация
Мы конструируем и поставляем электроконтейнеры с кондиционированием воздуха для энергоснабжения, технику управления технологическим процессом для использования, например, в области нефтедобычи или для снабжения электроэнергией бурового оборудования.
Пример:
готовый к эксплуатации энергоснабжающий контейнер 6 МВА
Другие характеристики мощности:
Установку можно подключать к сетям EVU 10 и 20 кВ
 Готовое к эксплуатации распределительное устройство среднего напряжения 10/20 кВ, содержит:
- 2 панели кабельной линии
- Переключатель обмена мощности
- Измерительный стенд
- 3 щита отходящих фидеров с силовым выключателем
- Шкаф контрольно-измерительных приборов
Распределение низкого напряжения 600/690 В, 50 Гц с отходящими фидерами, силовыми защитными выключателями и выключателями нагрузки с предохранителями
Распределение низкого напряжения 400 В, 500 Гц, также с отходящими фидерами, силовыми выключателями и предохранителями
Устройство компенсации реактивной мощности 400 В/400 квар
Устройство компенсации реактивной мощности E 690 В/2560 квар, состоит из одной статической и одной динамической части
Два коммутирующих реактора, по 2400 A для питания преобразователей тока
Кондиционирование помещения низкого напряжения (25 кВт) «сплит»-системой
Помещения среднего и низкого напряжения с двойным полом
Вставляемые в панель сильноточные отходящие фидеры
Задача
Модернизировать вращение фурм
Реализация
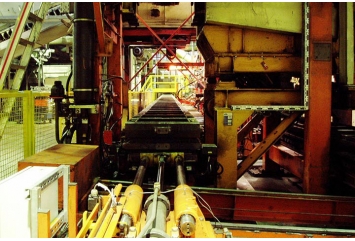
Эксплуатация литейного цеха использует для разливки цветных металлов производственную установку с вращением фурм.
Вращение фурм является важной составляющей работы производственной установки.
Изготовление отливок на этой установке осуществляется с высокой степенью автоматизации. Со временем технологический процесс был оптимизирован Заказчиком.
Из-за растущего дефицита запчастей для системы управления и плат гидроусилителя возник вопрос о модернизации всего электрического оборудования
Совместно с Заказчиком было выбрано управление на базе ПК фирмы «Бекхфф».
Система управления TwinCat имеет оптимальное соотношение цены и мощности, конфигурация системы даёт возможность введения любых инноваций.
Для регистрации всех периферийных сигналов были выбраны Profibus-DP и модульная система клемм. Profibus является усовершенствованной системой, с которой мы имели удачный опыт работы в прошлом.
Модульная система клемм даёт возможность напрямую менять множество специальных компонентов, таких как вентильные усилители, и применять клеммы DMS (системы управления данными) для весов. Тем самым упрощается работа и существенно улучшается диагностика.
На этой установке применили программируемую аварийную систему TwinSafe на основе комплексных требований к технологическому режиму.
Интеграция в шинную систему даёт огромное преимущество. Для обеспечения функции наладки была установлена «безопасная» кнопка подтверждения на базе радиоволн, которая обеспечивает доступ к труднодоступным частям установки.
Также ввели ЧПУ программы TwinCat.
Для сверления необходимых отверстий позиционирование осуществляется через гидравлическую ось позиционирования фирмы «Рексрот».
Децентрализованная структура позволила сэкономить в полной замене электропроводки. Это дало возможность провести эффективную подготовку для закольцовки.
В качестве системы визуализации была установлена InTouch фирмы «Wonderware».
Коммуникация через интерфейс OPC осуществляется бесперебойно.
Для подключения внешних сканеров штрихового кода и управления данными рецептуры в Excel были составлены соответствующие приложения в Visual Basic.
Для закольцовки электротехники и систем управления было предоставлено 18 дней в период производственного останова. Во время этого останова были заново подключены все компоненты и введены в эксплуатацию устройства управления.
Работа была своевременно и успешно завершена благодаря хорошей совместной работе Заказчика и нашей фирмы.

Задача
Изготовление сварочных электродов – перемешивание и дозирование жидкого стекла
Реализация
Жидкое стекло используется в качестве вяжущего средства для покрытия электродов.
Точное дозирование и смесь различных типов жидкого стекла обеспечивает высокое качество электродов.
Для управления установками используется SIMATIC S7/300.
Визуализация и управление составом осуществляется через MP Touch Panel.
В настоящее время в памяти находятся 1300 рецептур.
Операторы установки могут при необходимости дополнять и расширять их.
Следующий этап разработок предусматривает подключение уже 3-х автоматизированных установок к системе регистрации производственных данных верхнего уровня.
Задача
Управление гидравлическим регулированием на прокатном стане
Реализация
Определения:
Skin Pass Mill: Дрессировочная клеть
PPPL-Plant: Травильный агрегат периодического действия толкающе- тянущего типа В конце 2004 года начались пусконаладочные работы на травильном агрегате толкательного типа на заводе «Ердемир» в Эригли, Турция.
Поставщик машиностроительных частей и средств технического обеспечения: NIPPON Steel Co., Япония.
Поставщик программного обеспечения автоматизации и ввод в эксплуатацию: Фест АГ.
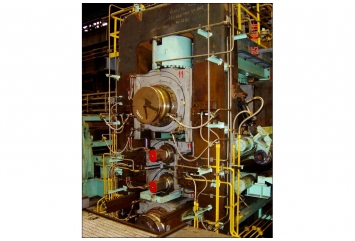
После успешной пуски-наладки движения полосы и участка обработки фирма «NIPPON Steel» установила в начале 2005 года дрессировочную клеть для улучшения качества поверхности полосы на стороне выхода установки.
Дрессировочный прокатный стан кварто:
Технические характеристики:
- Диаметр опорных валков: 1000 мм
- Диаметр рабочих валков: 500 мм
- Максимальное усилие прокатки: 1000 т (10.000 кН)
- Скорость полосы: 100 м /мин
- Усилие гибки: 176 т
- Натяжение полосы: 70 кН
- Мощность приводов: 2 x 160 кВт
- Ввод в эксплуатацию: май 2005
Техника автоматизации:
- Simatic S7:
Центральный блок 416-2
Прилагаемый блок FM458-1DP
Расширительный блок EXM438 (SSI-датчик)
Многофункциональная панель MP 270 в локальном пульте управления
Система управления технологическим процессом:
Гидравлическое оборудование:
- 2 сервоклапана для нажимного цилиндра, приводная и рабочая сторона
- 2 сервоклапана для положительного и отрицательного изгиба валков
- Датчик давления для измерения усилия прокатки и гибки
- „Magnescale“ Sony линейный датчик для измерения положения (0,5мкм)
Обзор на мультипанели SIEMENS:
- Fn: отрицательное усилие гибки
- Fp: положительное усилие гибки
- Fr: равнодейств. усилие прокатки
- Fc: усилие приводная сторона+рабочая сторона
- Wr: вес валков
- Elongation: удлинение полосы
- Tension stand: натяжные клети
Введены следующие виды регулировки:
- Позиционное регулирование прижимных цилиндров приводной и рабочей стороны
- Регулирование усилия прокатки после установки рабочих валков на полосу
- Регулирование степени деформации при дрессировке
- Регулирование усилия гибки
- Калибровка и снятие характеристики (кривой) клети
- Регулирование для выравнивания нагрузки между двигателями прокатного стана
Используемые инструменты программирования и параметрирования:
- CFC Continous Function Chart
- Simadyn D – D7Sys библиотека типовых блоков
- Drive ES Basic und Drive ES Graphic
- Step7 Manager
для прилагаемого модуля FM458-1DP, центрального узла CPU416 и для параметрирования частотного преобразователя приводов прокатного стана.
